Inicio » Software » Sistema MES en la Industria 4.0: guía avanzada con ejemplos reales
Sistema MES en la Industria 4.0: guía avanzada con ejemplos reales
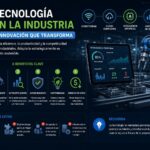
El sistema MES permite visibilidad y control total en tiempo real sobre la fabricación
Su integración con ERP, SCADA y SGA potencia la eficiencia y trazabilidad
Aporta reducción de costes, mejora de calidad y decisiones basadas en datos
Es clave en sectores como alimentación, químico, farmacéutico y automoción
Las plantas industriales modernas están inmersas en un entorno de máxima exigencia, donde la eficiencia, la trazabilidad y la toma de decisiones en tiempo real son indispensables para mantenerse a flote. Es justamente en este escenario donde entra en juego uno de los pilares tecnológicos clave de la Industria 4.0: el Sistema MES (Manufacturing Execution System).
Aunque no es nuevo en el ecosistema industrial, este sistema ha evolucionado de forma espectacular en la última década, pasando de ser una herramienta enfocada en la captura de datos a una solución central para digitalizar, integrar y optimizar por completo la producción en fábrica. En este artículo te explicamos a fondo qué es un sistema MES, cómo se integra en la planta, qué funciones desempeña y los beneficios que puede aportar al conectarlo con otras herramientas como el ERP, SCADA o los SGA.
El MES es un software diseñado para controlar, monitorizar y gestionar en tiempo real todos los procesos de fabricación dentro de una planta industrial. Su objetivo es asegurar que la producción se lleva a cabo de manera eficiente, alineada con las órdenes establecidas y cumpliendo con los estándares de calidad y los plazos definidos.
Actúa como una capa intermedia entre el ERP (Enterprise Resource Planning), que gestiona los recursos empresariales de forma global, y los dispositivos y sistemas de control de planta como SCADA, PLCs o maquinaria conectada mediante IoT.
Evolución del MES y su vinculación con la Industria 4.0
Los primeros sistemas MES surgieron en los años 80 y 90, evolucionando desde los sistemas MRP iniciales y su evolución MRPII. En su origen, su misión principal era mejorar la visibilidad del proceso productivo y facilitar el control del mismo. Sin embargo, con el auge de la Industria 4.0 a partir de 2011, gracias a los avances en automatización, sensorización e interconectividad, estos sistemas han ganado nuevas funcionalidades estratégicas que los posicionan como una herramienta clave para lograr fábricas inteligentes.
Hoy en día no basta con gestionar la producción: es necesario tener un control total, visibilidad, trazabilidad integral y capacidad de respuesta inmediata. Este salto tecnológico ha sido posible gracias a su conectividad con soluciones de inteligencia artificial, big data, robótica, mantenimiento predictivo o sistemas de análisis.
Principales funcionalidades de un sistema MES
Dependiendo de las necesidades específicas de cada empresa, las funcionalidades de un software MES se pueden personalizar por módulos. Entre sus principales capacidades destacan:
Captura automática de datos en tiempo real desde equipos de planta, sensores, SCADA o sistemas IoT.
Planificación y programación de la producción teniendo en cuenta recursos, capacidades y prioridades.
Seguimiento de órdenes de fabricación, tareas en curso, tiempos de ciclo y finalización.
Gestión de la trazabilidad y control de calidad, con capacidad para detectar y corregir errores antes de que afecten al producto final.
Análisis de rendimiento productivo (OEE), monitorizando disponibilidad, rendimiento y calidad.
Gestión de inventario a nivel de materia prima, semielaborados y productos acabados.
Asignación de tareas al personal en base a competencias, cargas de trabajo y disponibilidad.
Integración con ERP para alinear datos de negocio con la realidad productiva.
Mantenimiento predictivo de equipos, evitando paradas no planificadas.
Generación de cuadros de mando e informes para la toma de decisiones basada en datos.
¿Cómo se integra el MES con otros sistemas?
La clave del éxito en la implantación de un sistema MES reside en su completa integración con las demás herramientas de la empresa. A continuación, explicamos su relación con los sistemas más relevantes.
1. Conexión entre MES y ERP
El ERP centraliza la información del negocio, desde finanzas, logística, compras y recursos humanos. Sin embargo, no está diseñado con enfoque directo a la planta de producción. Aquí entra el MES, recopilando datos en tiempo real, ajustándose a lo que sucede en el taller e informando al ERP de indicadores clave como el avance de producción, cantidades fabricadas, calidad o consumos.
2. Vinculación entre MES y SCADA
Mientras SCADA supervisa y controla los procesos de producción a nivel de dispositivos, el MES recoge esta información, la interpreta y la convierte en datos de valor para la gestión operativa. Juntos construyen la estructura ideal para gestionar la producción desde el punto de vista técnico y organizativo.
3. Relación del MES con los SGA (Sistema de Gestión de Almacén)
Una correcta sincronización entre MES y SGA garantiza un flujo de materiales controlado y preciso. El SGA actualiza el inventario, clasifica materiales y productos, y el MES informa de recepciones, consumos y ubicaciones en fábrica. Esto se traduce en eliminación de errores, reducción de roturas de stock y mejor trazabilidad.
Los beneficios de un sistema MES abarcan todas las áreas productivas e impactan de manera directa en la rentabilidad y competitividad empresarial. Algunos de los más destacados son:
1. Mejora de la productividad y eficiencia general
El MES proporciona visibilidad completa de las operaciones permitiendo corregir cuellos de botella, reducir tiempos improductivos y maximizar la capacidad de cada recurso. Esto incrementa el OEE y permite fabricar más con los mismos recursos.
2. Reducción de errores y mejora de la calidad
Gracias a la monitorización constante y al control preciso de las variables de proceso, se reducen drásticamente las incidencias que derivan en producto defectuoso o reprocesos. Además, se asegura el cumplimiento de normativas como ISO, BRC o IFS.
3. Ahorro en costes operativos
La optimización de tiempos, el uso racional de recursos, la reducción de inventarios innecesarios y una mejor gestión de turnos contribuyen a reducir significativamente los costes de fabricación.
4. Producción paperless y sostenibilidad
El sistema MES recoge toda la información de forma electrónica, lo que permite eliminar el uso de documentos físicos, evitar errores manuales y reducir el impacto ambiental derivado del papel y consumibles.
5. Planificación precisa y cumplimiento de plazos
Al disponer de un sistema que planifica y ajusta en tiempo real, se cumplen los plazos de entrega de forma más fiable, aumentando la satisfacción del cliente y la reputación de la empresa.
6. Enfoque data driven con indicadores clave
El MES se convierte en un aliado estratégico para directivos y responsables de planta al ofrecer KPIs e informes en tiempo real que permiten tomar decisiones basadas en datos objetivos. Esto cambia por completo la gestión, que pasa a ser reactiva a proactiva.
Beneficios sectoriales y casos de aplicación
El sistema MES no solo es versátil, sino que se adapta a prácticamente cualquier sector industrial. Entre los que más se benefician de él están:
Industria alimentaria: trazabilidad absoluta, control de calidad normativo (IFS, BRC), eliminación de mermas.
Farmacéutica: registro obligatorio de lotes, validación de procesos, cumplimiento normativo riguroso.
Automoción: control de procesos críticos y eficiencia productiva basada en datos (OEE).
Química: seguimiento del consumo de recursos y control exacto de recetas.
Empresas como Mapex, ZeoTechnology o integradores como Overtel han desarrollado soluciones MES adaptadas a estos sectores, destacando por su escalabilidad, velocidad de implantación y facilidad de uso para el operario.
Etapas para implantar un sistema MES
La implantación de un MES debe realizarse de manera planificada para garantizar el retorno de la inversión. Los pasos clave incluyen:
Análisis funcional: conocer el entorno actual y las necesidades de la empresa.
Definición de procesos y flujos: rediseño de cómo se capturarán y analizarán los datos.
Configuración del software: parametrización según el entorno de producción y requerimientos.
Puesta en marcha y validación: pruebas funcionales y corte de transición a entorno real.
Evaluación de indicadores: análisis de KPIs para ajustar el sistema a las mejoras deseadas.
La colaboración entre el proveedor tecnológico y el equipo de planta es esencial para garantizar el éxito de la implantación.
Cambiar el modo de gestionar la planta de producción ya no es una opción, es una necesidad. Invertir en un sistema MES refuerza la competitividad y sostenibilidad de la fábrica moderna, actuando como un nexo que une todos los elementos del ecosistema productivo. Su integración con las distintas capas TI y los sistemas existentes permite obtener una visión integral, facilitando decisiones rápidas y acertadas, y marcando la diferencia en la gestión diaria y estratégica de la producción.